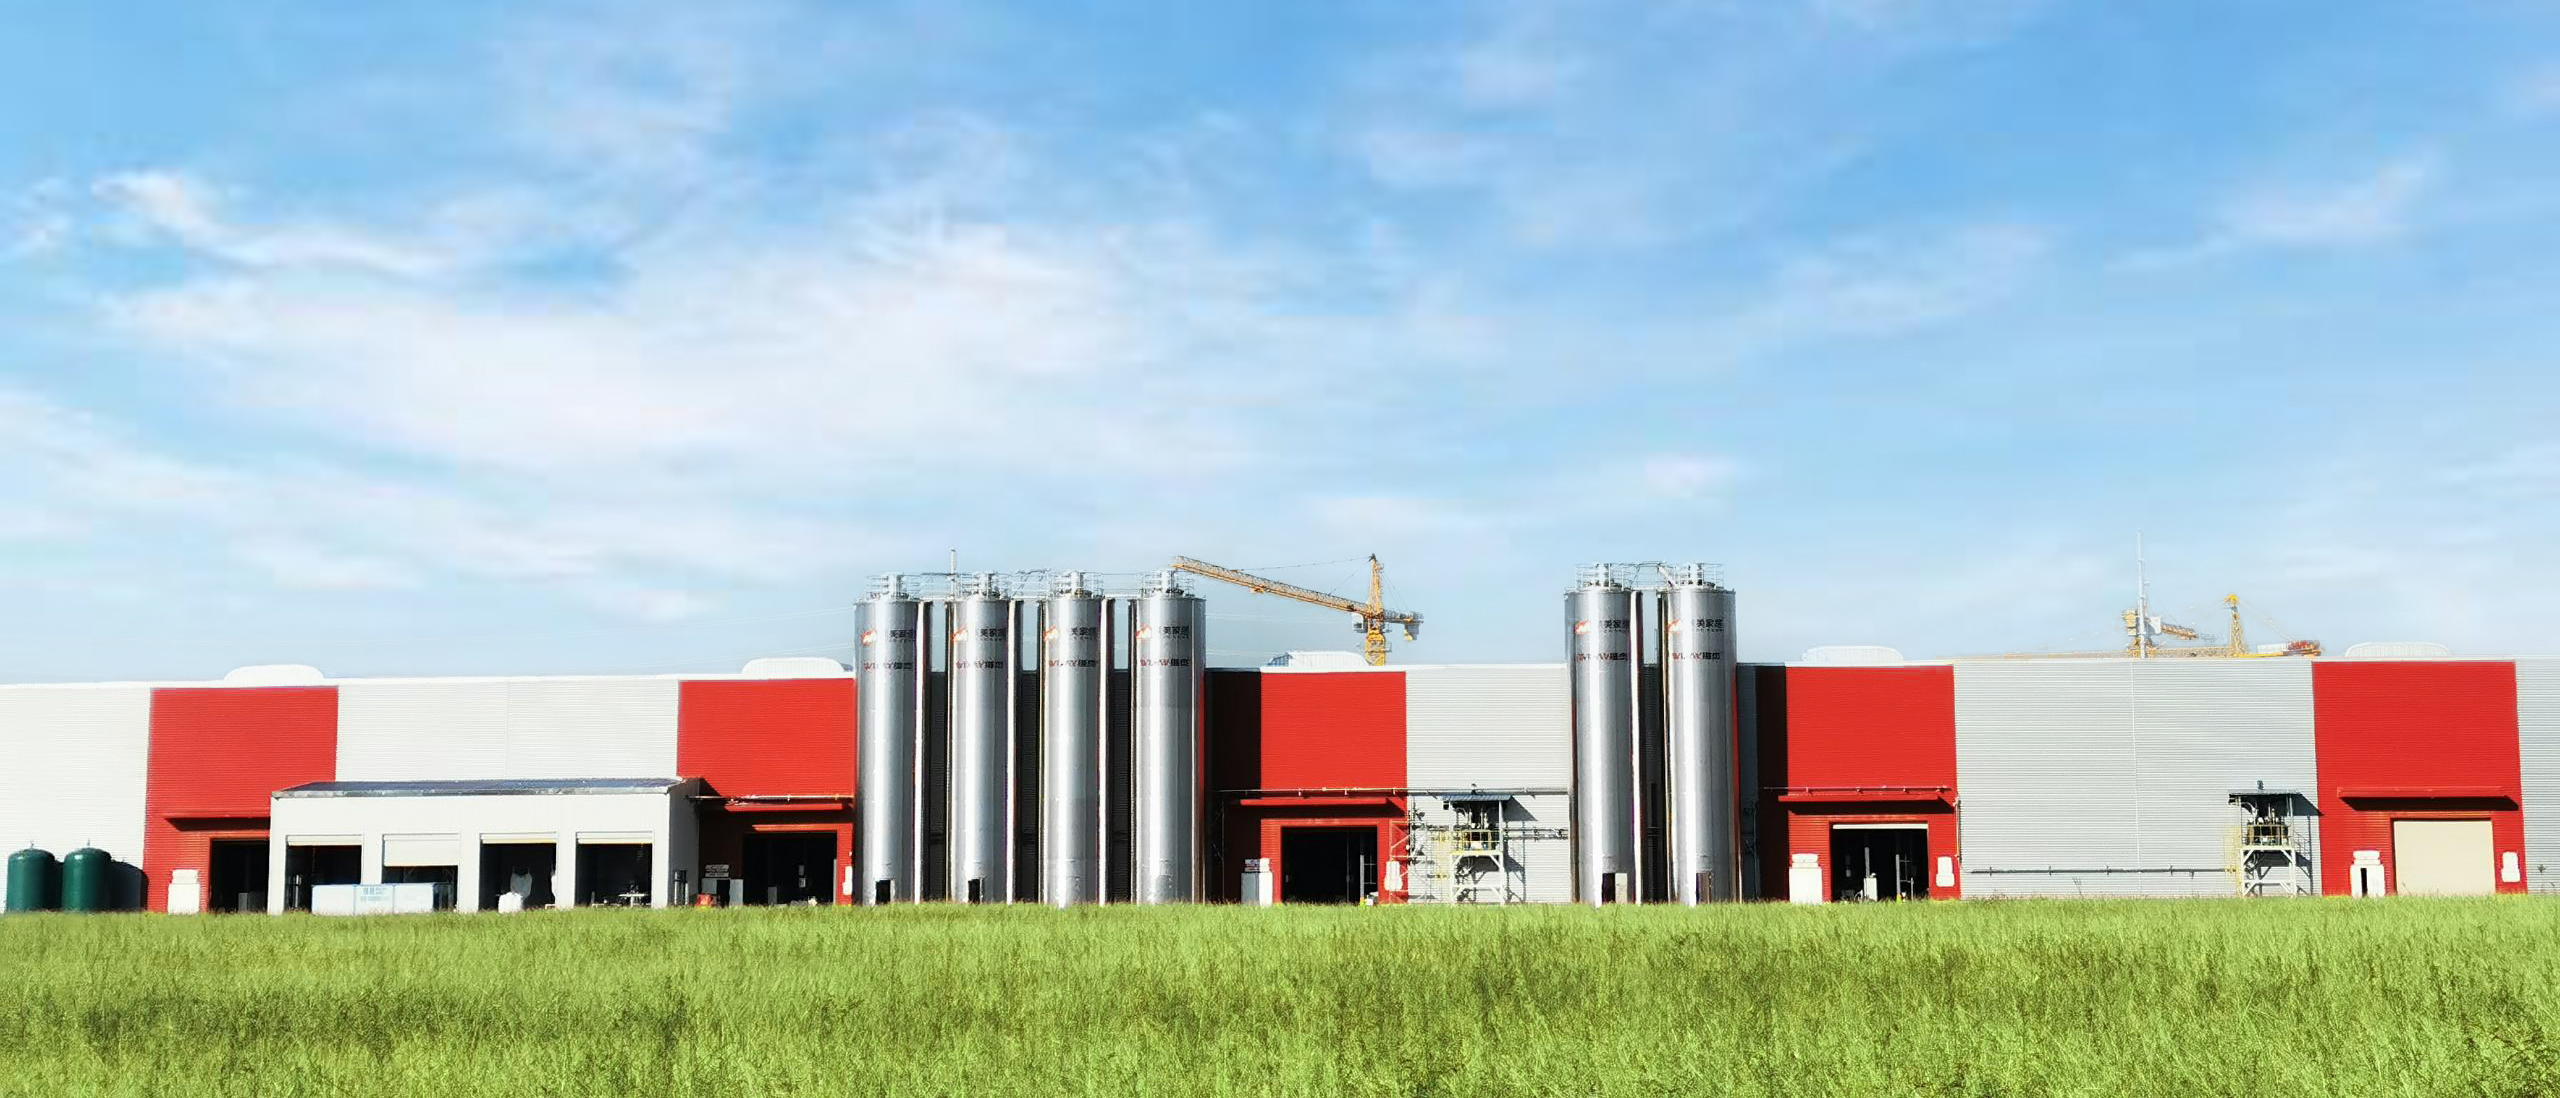
Сценарий, данные и вопрос — стартовая рамка
Я начну с простого сценария: на утреннем обходе завода я вижу пыльную зону у бункеров, работники дожидаются загрузки, а линия простаивает — процент простоя виден в отчетах как 12%. В этой картине ключевую роль может играть автоматизированная система для порошкообразных материалов — и да, я говорю о ней как о главной теме. Я — консультант с более чем 18 годами практики в B2B поставках и управлении производством (работал на заводах химии и стройматериалов в Туле и Нижнем Новгороде). Что меня беспокоит: данные говорят о потерях, но куда именно уходят материалы и время — это другой вопрос. Как вы это проверите в своей смене — мгновенно или после месяца разбора?
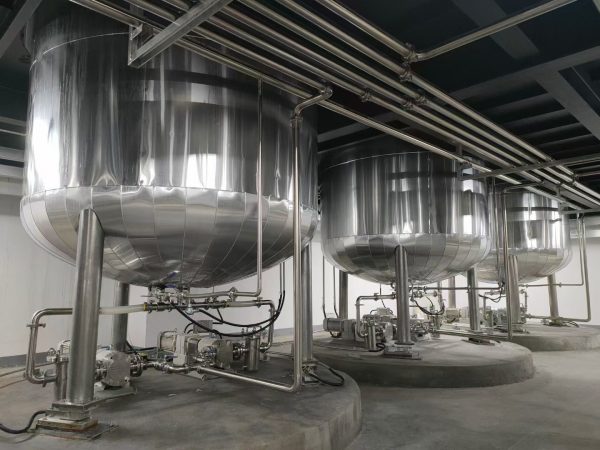
Деталь: в марте 2019 года мы внедрили систему дозирования на линии сухих смесей в цехе №2 завода в Дзержинске; в течение шести месяцев брак снизился на 14%, а время простоя — на 22%. Это конкретный пример, и он показывает — автоматизация не волшебство, а комбинация правильных компонентов: PLC, частотные преобразователи и точные весовые бункеры. Но большинство традиционных подходов не дают этих результатов, и вот почему — дальше я разложу по полочкам. (честно говоря, некоторые выводы меня удивили) — переходим к недостаткам классики.
Что не работает в классических решениях?
Традиционная логика автоматизации часто предполагает “включили датчики — проблема решена”. Я видел это много раз: установлены датчики уровня, но система не интегрирована с MES, и данные остаются в разрозненных таблицах. Конвейерные ленты работают, но без синхронизации дозирования — возникают перекосы поставки, уходят тонны материала (и вы платите за это). Проблемы классики: необщая архитектура (низкая интеграция PLC с верхними уровнями), отсутствие edge computing nodes для локальной аналитики и устаревшие силовые преобразователи, которые не справляются с пиковыми нагрузками. Во многих случаях пользователи терпят — потому что “так было всегда”. Я не согласен с этим подходом; мы можем точнее измерять и быстрее реагировать.
Сравнительная перспектива и взгляд вперед
Сравнивая старые и новые подходы, я выделяю три ключевых среза: точность дозирования, непрерывность логистики и способность к интеграции. Современные решения объединяют автоматизированную систему для порошкообразных материалов с умными шлюзами данных, используют edge computing nodes для предобработки сигналов и интегрируют автоматические транспортные системы для минимизации ручных операций — см. практический пример: на одной установке автоматические транспортные системы позволили сократить ручные перегрузки на 35% и снизить запыление в зоне погрузки. Я предпочитаю подходы, где датчики, PLC и MES работают как единая сеть — тогда вы получаете предсказуемость. — это важная точка.
Технологически это значит: отказ от “точечных” улучшений в пользу архитектуры с открытыми интерфейсами, где частотные преобразователи контролируют скорость конвейеров в зависимости от реального расхода, а весовые датчики передают информацию в реальном времени. В апреле 2021 года на заводе в Калуге мы перевели линию на централизованный контроль и уменьшили запасы сыпучих материалов на 18% — результат был виден уже через квартал. Впереди — интеграция с планированием закупок и прогнозной аналитикой; это позволит не просто уменьшать потери, а управлять оборотным капиталом более эффективно. Что дальше? Ниже — практические выводы и метрики для выбора решения.
Какие метрики действительно важны?
Я даю три четких критерия, по которым мы оцениваем системы в полевых проектах — это не общие лозунги, а конкретика, проверенная на заводах в 2018–2022 годах:
1) Точность дозирования (ppm или %): измеряется по отклонению фактической массы от заданной в течение смены — цель: ≤0.5% для критичных смесей. 2) Время реакции системы (мс–cек): задержки между сигналом и корректировкой скорости конвейера/дозатора — чем меньше, тем лучше; цель: 85%. Эти метрики дают вам измеримую основу для решения — оцените поставщика по ним.
Я верю, что правильный выбор технологии и архитектуры экономит вам не только материал, но и нервные клетки персонала. Мы—я и команда—часто сталкивались с недооценкой маленьких деталей: неправильно настроенный PID-регулятор, недостаточная фильтрация данных на edge-уровне, или простой недостаток обученного персонала. Убедитесь, что в контракте прописаны SLA на время реакции и точность — и просите реальные отчеты, не только красивые слайды. В конце концов, хорошая система — та, которая экономит деньги, а не только делает презентации лучше.
Для консультации и выбора оборудования я обычно обращаю внимание на поставщиков, которые готовы демонстрировать полевые кейсы и давать тестовый период. И да, проверяйте совместимость с существующей автоматикой и возможностью масштабирования. В конце концов, три метрики, на которые я всегда смотрю при подборе: точность дозирования, время реакции системы и степень интеграции с ERP/MES. Это ваши оценочные критерии при выборе поставщика или решения.
Бренд, с которым мы часто работаем в проектах — Wijay.