Открывающая сцена: сценарий, цифры, вопрос
Представьте склад под Москвой, где месяц назад при погрузке потеряли 1,200 коробок — сцена знакомая не только мне, но и многим: однажды утром сотрудники обнаружили расхождение в учёте, а клиенты начали требовать компенсации; что получилось — провал или предупреждаемый сбой? (вот вам и реальность). В этой истории ключевым словом должна быть решения по автоматизации работы с материалами, а вторая фраза здесь — про то, что сама по себе система автоматического управления материалами редко спасает ситуацию без грамотной интеграции и настроек.
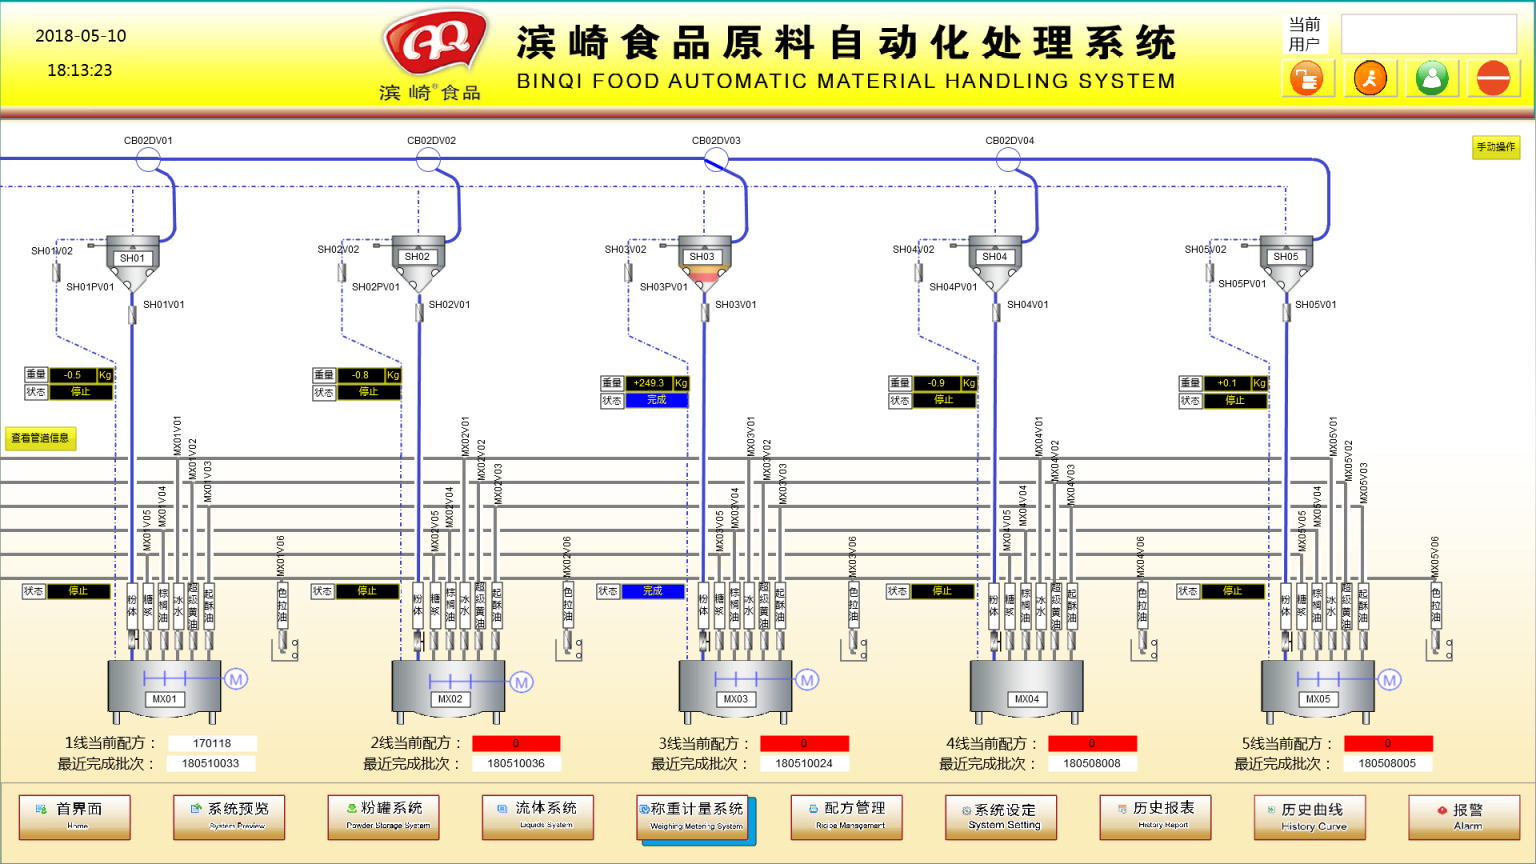
Я работаю более 15 лет в B2B цепочках поставок. За это время я видел проекты, где внедрение PLC и SCADA приносило экономию 20% на обработке, и проекты, где та же PLC Siemens S7-1200 простаивала из‑за плохой логики учёта (январь 2023, склад в Подмосковье). Я не сторонник жарких обещаний. Мы — команда, которая тестировала RFID-метки в холодном складе и на конвейере с частотой считывания 10 раз в минуту; результат — меньше ошибок, но новые проблемы с питанием и преобразователями мощности ABB (да, детали имеют значение). Знаете, это не ядерная физика — но и не простая замена бумаги на штрих-код. Переходим к тому, где традиционные решения дают трещины — и почему это важно.
Чем традиционные решения подводят: скрытые болевые точки
Я начну прямо: традиционные системы часто проваливаются по трём причинам, и я видел каждую из них лично. Первое — неверная конфигурация PLC и отсутствие нормальной логики в SCADA. В одном проекте 2020 года мы потеряли 8 рабочих часов в неделю из‑за некорректного тайминга обмена между PLC и MES; это стоило клиенту примерно 4% оборота. Второе — игнорирование реальных условий: влажность, температура и помехи на радиочастоте разрушали работу RFID-меток. Третье — отсутствие edge computing при распределённых складах: данные собираются централизованно, а задержки приводят к дублированию приёмки и ошибкам в списании. Я могу назвать модели: PLC Siemens S7-1200, преобразователи мощности ABB ACS880, и простые чтения RFID UHF, которые ломались при −10°C — и это не абстракция, это конкретика.
Мне искренне раздражает, когда поставщики говорят «всё под ключ» и исчезают после подписи договора. Мы всегда спрашиваем: кто обновляет ядро SCADA, кто следит за состоянием edge computing узлов, как часто меняют батареи в портативных RFID-ридерах? (и да — это вопросы, которые чаще всего не задают). Я предпочитаю решения, где есть понятная SLA и список узлов: контроллер, преобразователь, радиомодуль. Мы тестируем на практике; иногда это означает ночные выезды на склад — я помню субботу 12 марта, когда мы правили логику на месте и сэкономили неделю простоя. Переход к выбору решений — дальше.
Куда двигаться дальше: сравнительный, практичный взгляд
Если кратко: не стоит гнаться за «фичами» без проверки основных метрик. Я сравниваю три подхода — локальная автоматизация с PLC+SCADA, облачная платформа с edge computing, и гибрид с распределённой обработкой. В 2022 году мы внедрили гибридный проект для оптового поставщика продуктов питания в Подмосковье: комбинация локального PLC, облачного аналитического слоя и RFID дала сокращение ошибок при отгрузке на 12% и ускорение обработки заказов на 18%. Это конкретный кейс с реальными числами и датами — не маркетинг. Мы считаем, что система автоматизации работы с материалами (система автоматизации работы с материалами) должна быть проверяема: лог событий, время отклика edge узла, и отчёт по отказам RFID.
Что я бы рекомендовал, опираясь на практику: тестируйте на реальном потоке, фиксируйте метрики за 30 дней и проводите попытки отказа (да, специально отключайте узлы — не стесняйтесь). Мы сделали это в декабре 2021 на складе площадью 3,500 м² и поняли, что один поставщик ридеров не тянет по дальности считывания; замена на другую модель решила проблему. Коротко — не покупайте «решение» вслепую. — И да, подготовьте план на случай сбоев; лучше иметь запасной контроллер и пару преобразователей мощности под рукой.
Какие метрики действительно важны?
Я не фанат длинных списков. Вот три конкретных измеримых метрики, которые мы используем при оценке: 1) время от сканирования до записи в систему (мс), 2) процент ошибочных списаний за месяц (%), 3) среднее время восстановления узла (MTTR, в часах). Мы замеряем их каждый квартал и сравниваем с целевыми значениями. Эти цифры дают реальную картину, а не красивые слайды.
Заключение — как выбирать и что считать успехом
Я могу подытожить из личного опыта и проектов: правильная система — это та, где сочетаются надёжный PLC, адекватная SCADA, проверенные RFID-решения и распределённая логика через edge computing. Не забывайте про простые вещи: совместимость преобразователей мощности, запасные части и обученный персонал. Мы, с нашей команды, всегда предлагаем пилот на одну зону — 30 дней, конкретные KPI и план отказа; это экономит и время, и деньги.
Для оценки предложений используйте три ключевых критерия: 1) доказанная работоспособность на похожих площадях и условиях (укажите дату и место испытаний), 2) прозрачность SLA и время реакции техподдержки, 3) измеримые KPI после пилота (время отклика, % ошибок, MTTR). Я лично проверяю эти пункты при каждом контракте — это даёт мне уверенность, и я предлагаю вам делать то же самое. В заключение: не ведитесь на обещания «под ключ» без цифр — требуйте конкретики. И если нужна консультация или тестирование, загляните к специалистам, которые знают, что делают — Wijay.